沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
15128769799
欢迎来到沧州铭添管道有限公司!
×15128769799

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
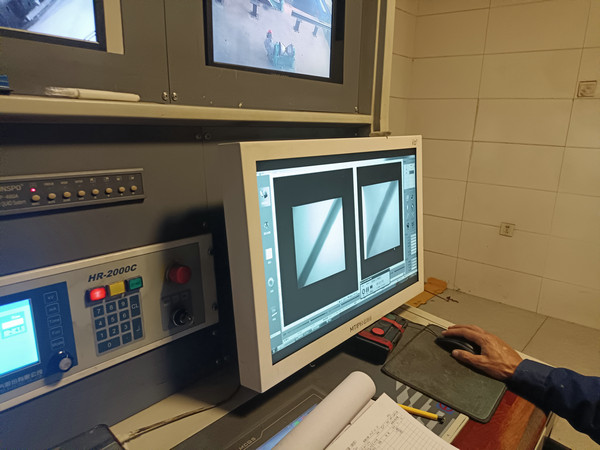
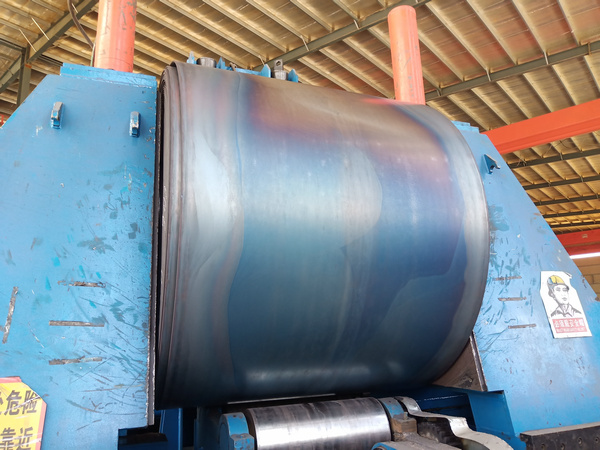
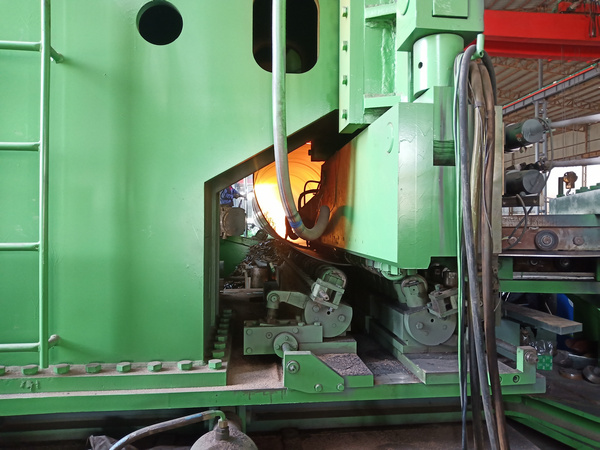
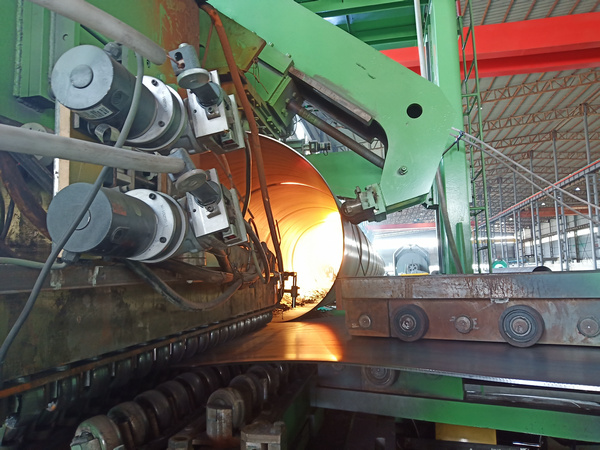
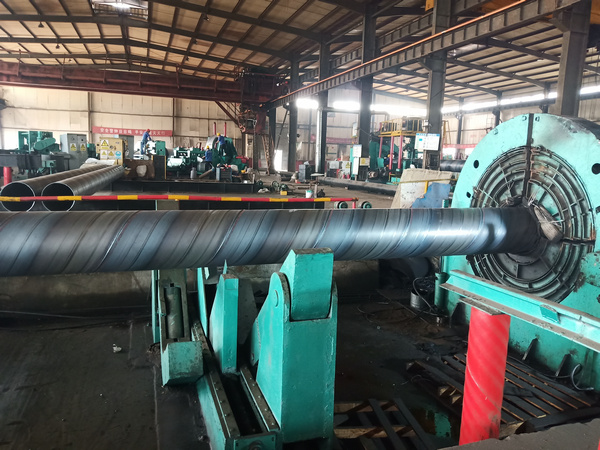
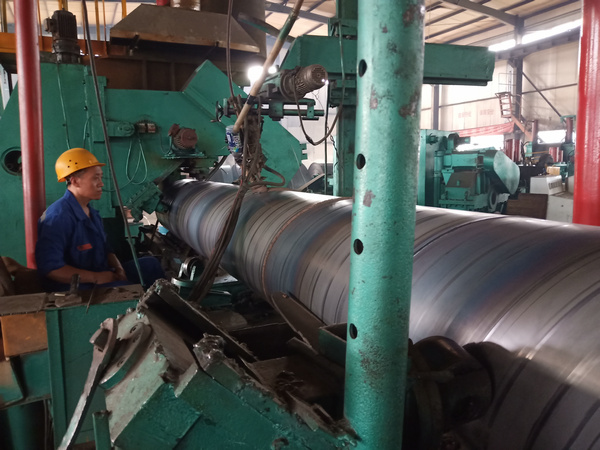
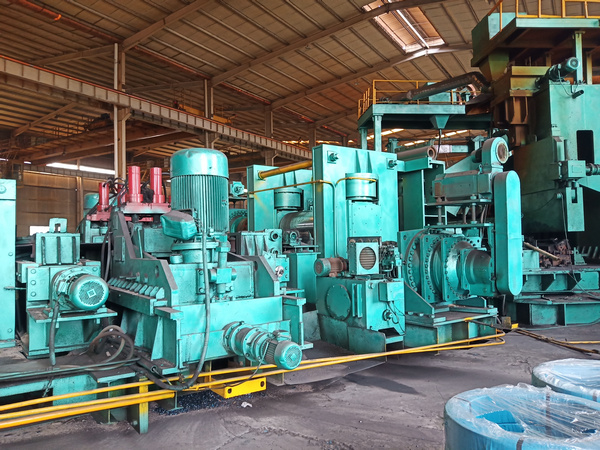
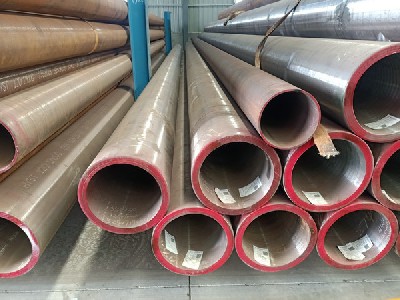
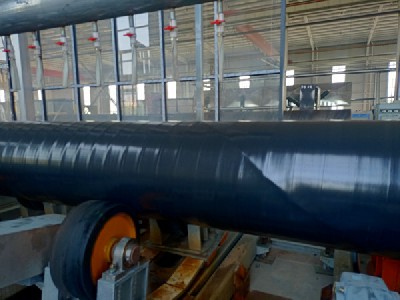
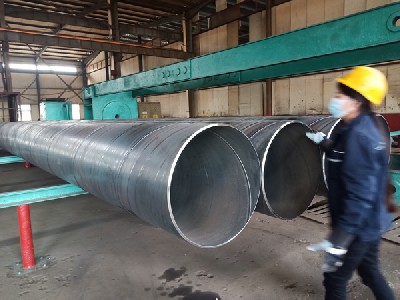
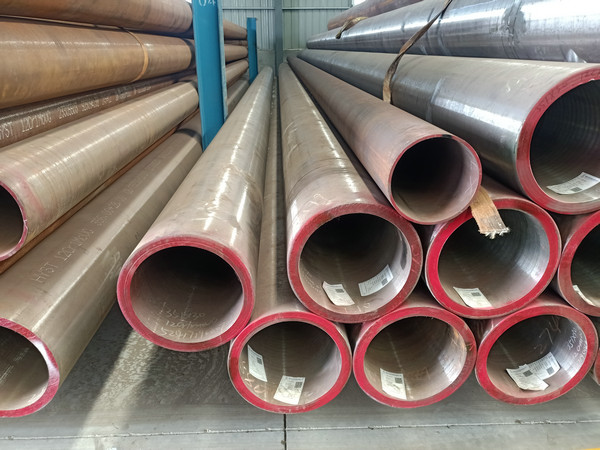
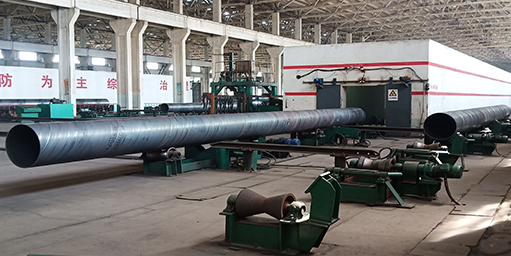
15128769799低温管道用大直径焊接钢管适用于零下20摄氏度(-20℃)级至零下196摄氏度(-196℃)℃级、外径不小于114.3mm的低温管道用焊接钢管。低温管道用大直径焊接钢管采用高频焊(HFW)或电熔焊(EFW)焊接方法制造。电熔焊是指通过电弧加热,并且使用填充材料使被焊金属达到原子间结合而形成永久性接头的焊接工艺。电熔焊主要包括埋弧焊(SAW)、焊条电弧焊(SMAW)、熔化极气体保护焊(GMAW和 FCAW)、带填充金属钨极气体保护焊(GTAW)以及它们之间的工艺组合。一、执行标准:低温管道用大直径焊接钢管执行标准为国标GB/TGB/T37577-2019《低温管道用大直径焊接钢管》,该标准规定了低温管道用大直径焊接钢管的订货内容、尺寸、外形、重量、技术要求、试验方法、检验规则、包装、标志和质量证明书。二、尺寸、外形和重量:1、外径和壁厚:钢管的公称外径范围为不小于114.3mm,公称壁厚范围为不大于75mm。钢管的外径和壁厚应符合GB/T21835的规定,根据需方要求,经供需双方协商也可供应GB/T21835规定以外规格的钢管。2、长度:通常长度:钢管的通常长度应为3000mm-12000mm。经供需双方协商,并在合同中注明,可交付其他长度的钢管。定尺长度:根据需方要求,经供需双方协商,并在合同中注明,钢管可按定尺长度交货。钢管的定尺长度应在通常长度范围内,钢管的定尺长度允许偏差为0-50mm。3、弯曲度:钢管的全长弯曲度应不大于钢管长度的0.2%。钢管管端弯曲度(每个管端1000mm长度上相对于轴向直线的最大偏离)应不大于4.0mm。三、制造工艺:1、采用高频焊或电熔焊焊接方法制造,电熔焊是指通过电弧加热,并且使用填充材料,使被焊金属达到原子间结合而形成永久性接头的焊接工艺。电熔焊主要包括埋弧焊、焊条电弧焊、熔化极气体保护焊、带填充金属钨极气体保护焊以及它们之间的工艺组合。2、焊接前可对母材进行预热处理。除非合同另有规定.预热温度和母材范围由制造厂根据母材的交货状态、化学成分、力学性能、焊接性能、焊件厚度、焊接接头的拘束程度、焊接方法等确定,必要时通过试验确定。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1016 次。
当前页面链接:http://www.wapipe.com/baike/4695.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:15128769799
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:15128769799 冀ICP备2021012226号-1
扫码添加微信好友